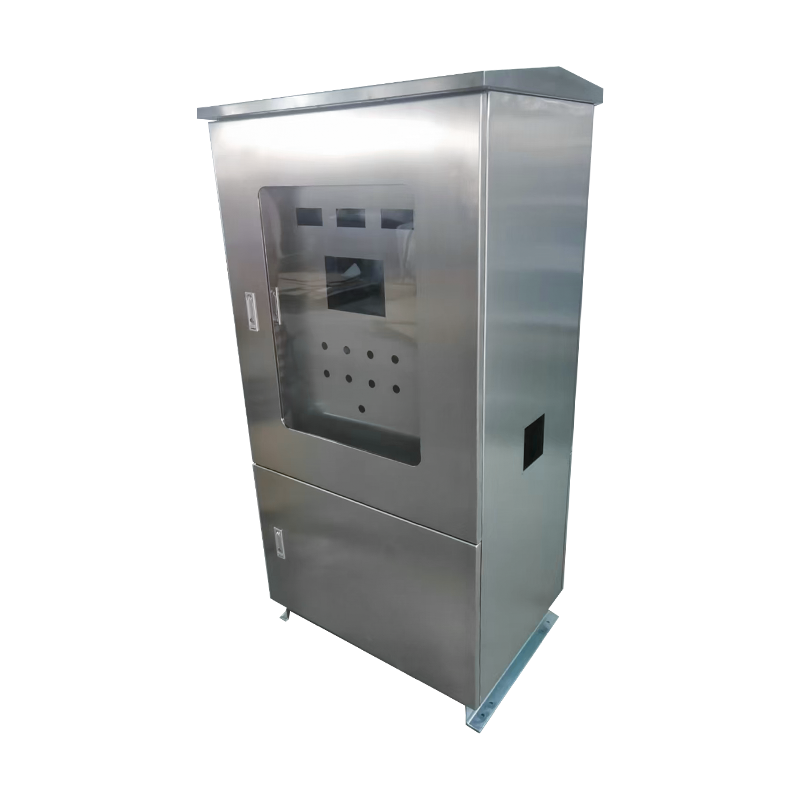
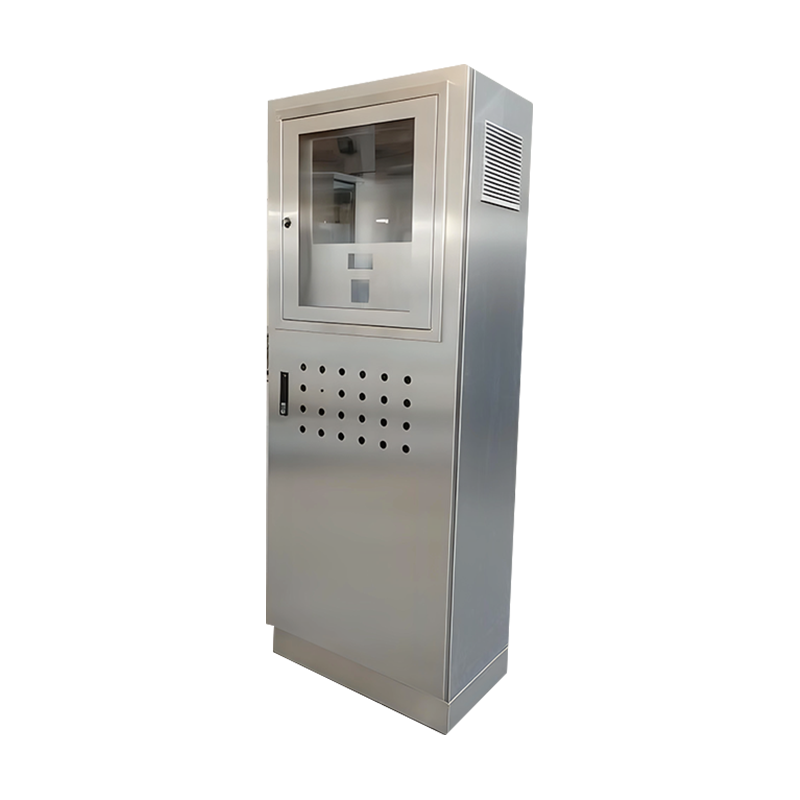
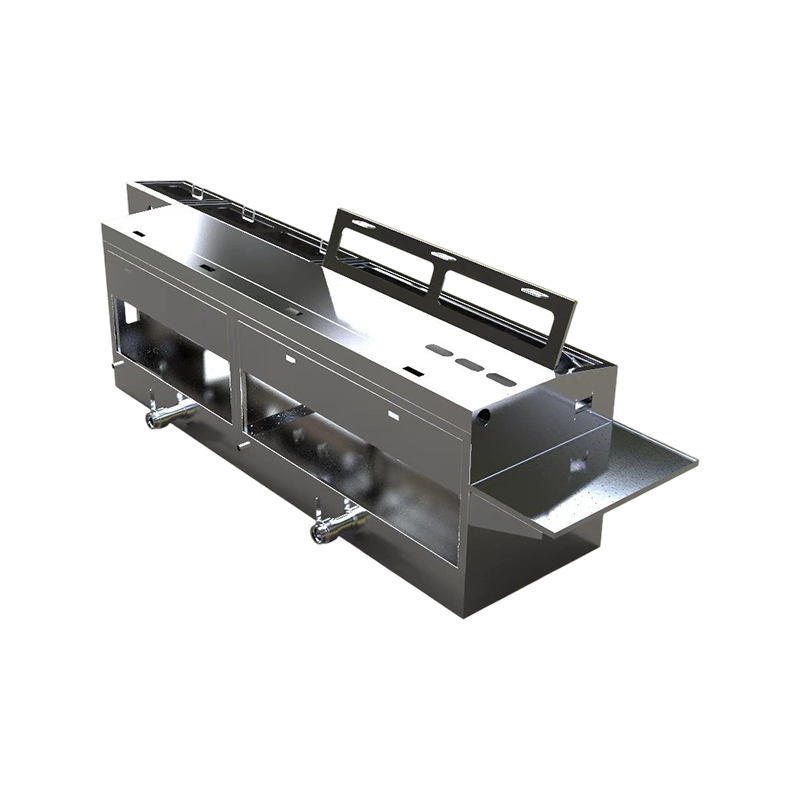
在制造业中,术语“ 机械钣金加工 “和冲压经常互换使用,但它们代表了具有不同功能、成本结构和应用的不同方法。对于必须平衡精度、体积和预算的工程师、采购专家和产品设计师来说,了解钣金制造和冲压之间的区别至关重要。虽然两者都是从平板金属板材开始,但它们的路径在工具、复杂性和生产的最终零件方面存在显着差异。本文提供了深入的技术比较,探讨了定义每个流程的核心原理、设备和决策因素。
根本区别在于它们的操作理念:冲压是一种高速、模具驱动的工艺,旨在以最少的操作员干预生产大量相同的零件,而制造则包含一套灵活的减材和成型技术,非常适合中低产量和定制几何形状。本指南将从多个维度分解这些差异,从模具成本和交货时间到材料考虑因素和二次操作,为您提供为下一个项目选择最佳制造路线的知识。
要了解差异,必须首先准确定义每个流程。 钣金冲压 是一种高速制造工艺,使用压力机和专用工具(称为模具)将扁平金属板转变为特定形状。模具包含所需零件的负像,压力机施加巨大的力量,通过单次冲程或一系列冲程将金属切割、弯曲或成型为所需形状。该工艺具有高度可重复性,每小时可生产数千个零件,使其成为大批量生产的支柱。
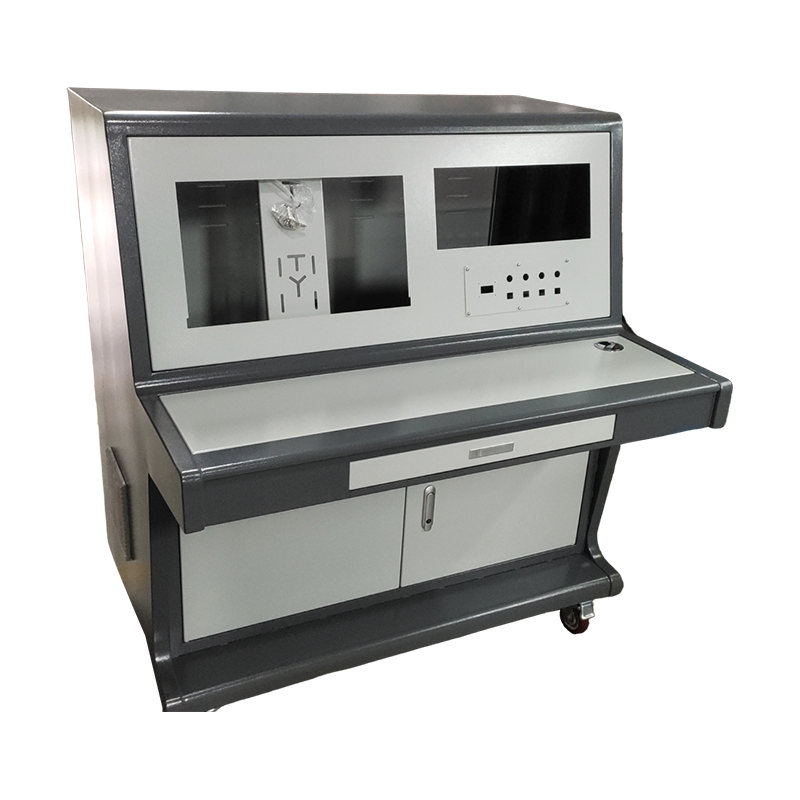
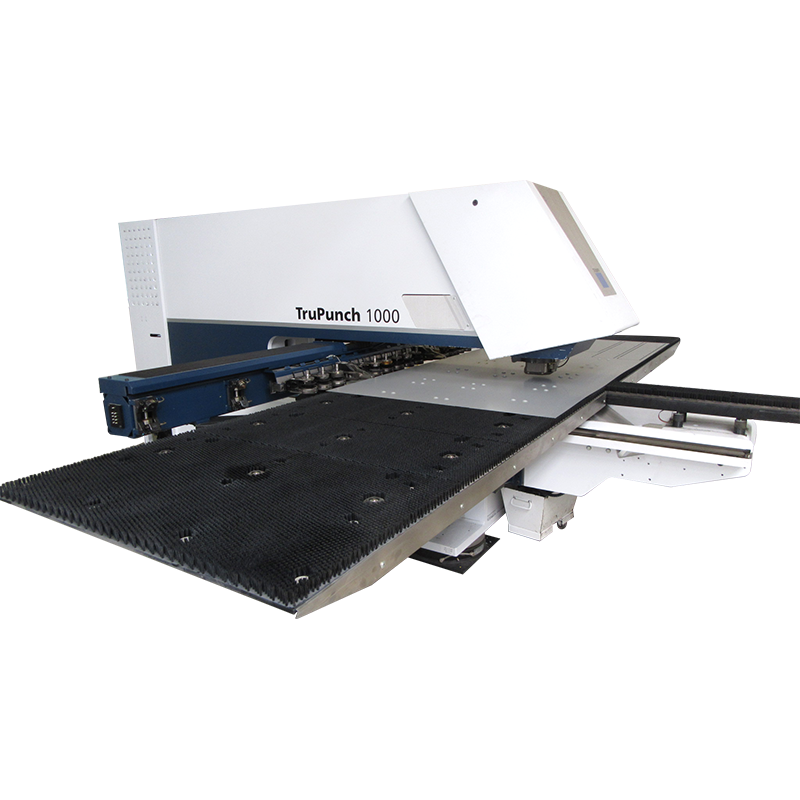
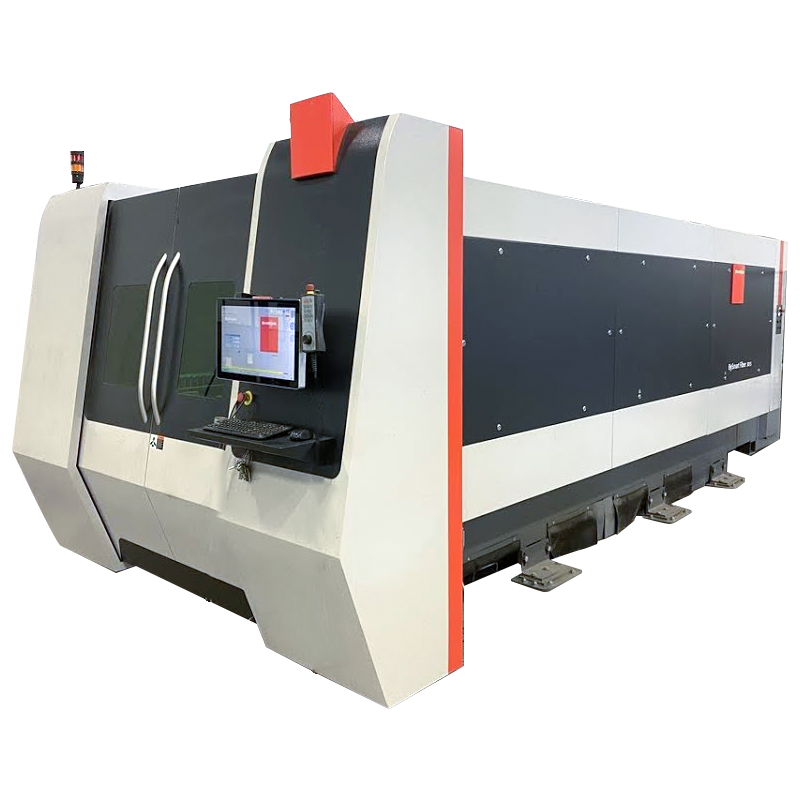
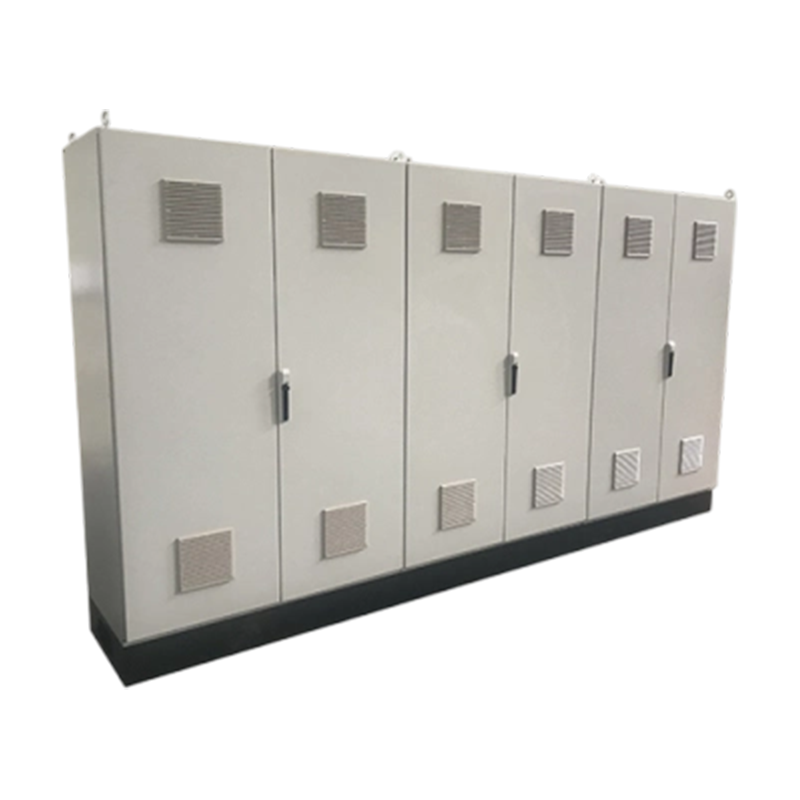
相比之下, 钣金加工 指更广泛的制造技术类别,涉及切割、弯曲和组装金属以制造成品。与依赖单个专用模具的冲压不同,制造采用多种设备,例如数控激光切割机、折弯机、转塔冲床和焊接站。这种灵活性使制造商能够使用更广泛的材料和厚度,创建复杂的 3D 形状,并纳入复杂的设计更改,而无需昂贵的重组 [引用:4]。从本质上讲,冲压是更大的制造领域中的一种特定方法,针对速度和体积进行了优化,而制造是用于定制和复杂零件的多功能工具箱。
冲压和制造之间最显着的操作差异在于所需的工具。冲压作业集中于 定制模具 ,它们是专门为单个零件设计的精密加工工具。这些模具通常包括复杂的功能,例如冲头、导向件和脱模器,以便在单个冲压冲程中执行多种操作,例如落料、穿孔和成型。例如,级进模可以将钢卷转变为成品支架,速度超过每分钟 800 个零件。然而,这种速度是有代价的:模具开发可能需要 12 到 20 周,成本从 10,000 美元到超过 100,000 美元不等,这对于小批量生产或原型来说不切实际。
另一方面,制造依赖于多功能、可编程设备。最常见的是 数控激光切割机 和 折弯机 。激光切割机使用高功率光束以高精度从金属板材上切割出复杂的形状,且无需硬质工具 [引用:8]。然后,折弯机使用冲头和模具将平切板材弯曲成最终的 3D 几何形状。由于这些机器可通过 CAD 文件进行编程,因此只需几秒钟即可从一个零件切换到另一个零件,从而提供了无与伦比的灵活性。例如,服务提供商可能使用 4000 瓦的激光器来切割 1 英寸的钢材,然后使用容量为 1,000 吨的折弯机来形成重型部件 [引用:4]。这种灵活性是 定制钣金制造 ,实现快速原型设计和设计迭代。
每个流程的经济可行性在很大程度上取决于产量和零件生命周期。冲压在规模经济方面表现出色:高额的初始模具投资可分摊到大量零件上,从而实现非常低的单位成本。对于年产量超过 100,000 件的汽车车身面板、消费电子产品外壳和电器零件来说,冲压仍然是无可争议的冠军。该过程也非常快,周期时间以毫秒为单位,这直接降低了每个零件的劳动力成本。
相反,制造的进入门槛较低。由于切割不需要硬质工具,因此可以以最少的前期投资开始项目。这使得它在经济上可行,原型数量从低至一两个单位,一直到数千单位。 精密钣金制造 项目。虽然由于周期时间较慢和体力劳动较多,单位成本高于冲压,但这通常可以通过消除模具成本来抵消。对于新兴技术,例如基于折纸的钣金 (OSM) 工艺,一项研究发现,与传统冲压相比,新颖的制造方法可减少高达 94% 的能源消耗和 92% 的二氧化碳排放量 [引用:7][引用:12]。这突显了现代 钣金制造 还可以提供可持续性优势。
一个重要的行业经验法则是:对于 5,000 个零件的数量,制造几乎总是更具成本效益。对于数量超过 10,000 个零件,冲压通常成为经济的选择,特别是对于薄规格材料。
从技术角度来看,每种工艺都有影响零件设计的固有优点和局限性。冲压非常擅长制造高精度的扁平或中等形状的零件。例如,精冲(一种特殊的冲压形式)可以实现严格至 ±0.0005 英寸的公差,并生产出边缘光滑、无毛刺的零件,通常无需进行二次精加工 [引用:5]。冲压还可以处理高强度钢和复杂的模具内操作,如攻丝、铆接和焊接,将多步骤组装压缩到一条冲压生产线中。
然而,在创建深度、复杂或高度定制的 3D 几何形状时,制造具有优势。数控折弯机可以创建具有精确角度的弯曲,并且通过使用专用工具,它可以形成通道、圆柱体和其他复杂的形状。激光切割机可以处理从软铝到硬钛的多种材料,并且可以切割厚度达 1 英寸或以上的材料 [引用:14]。制造也非常适合需要集成组件的零件,例如需要焊接到其上的支架、铰链和螺纹嵌件的外壳。这种多功能性是 定制金属制造 ,其中流程可以根据项目的具体规格进行定制。
在制造和冲压之间进行选择是一项受多种因素影响的战略决策。最关键的是产量,但其他考虑因素,例如材料类型、零件复杂性和上市时间,也同样重要。对于设计变更频繁且数量较少的原型制作, 定制钣金制造 是明显的赢家。其灵活性使工程师能够快速迭代、测试形状、配合和功能,而不会产生模具开发的成本和时间。
对于成熟设计的大批量生产,冲压通常是最具成本效益且一致的方法。由于需要极高的一致性和较低的单位成本,汽车底盘零件、计算机硬盘驱动器组件和电气连接器等应用几乎完全通过冲压制造。然而,这个决定并不总是二元的。很多 钣金加工 services 提供混合解决方案,使用制造初始原型或小批量桥梁工具,然后在设计最终确定和需求增加后过渡到冲压。这种分阶段的方法可以最大限度地降低风险并优化现金流。
主要区别在于工具和方法。冲压使用高成本的定制模具来快速制造大量零件。制造使用灵活的可编程设备,例如激光切割机和折弯机,使其成为小批量和定制零件的理想选择[引用:2]。
选择原型制造、中低产量运行(通常低于 10,000 个零件),或者当您的零件具有复杂的几何形状,需要切割、弯曲和焊接等多种操作时。当预计需要更改设计时,制造也是首选。
是的,对于非常大的产量,尽管模具投资很高,但冲压的单位成本较低,通常会使其更便宜。盈亏平衡点各不相同,但对于超过 50,000 至 100,000 个零件的数量,冲压通常是最经济的选择。
虽然冲压可以处理较厚的材料,但对于薄板(通常可达 1/4 英寸)而言,冲压是最经济、最高效的。对于较厚的板材或大规格材料,激光切割和折弯成型等制造方法更合适[引用:10]。
两种工艺均可实现高精度。精冲(一种冲压方法)可以实现 ±0.0005 英寸的公差 [引用:5]。使用 CNC 设备进行的精密制造通常可以保持 ±0.005 英寸,一些先进工艺可实现更严格的公差。

 English
 русский
 Español
 中文简体